
Припуски на механічну обробку сталевих виливків: як їх правильно визначити та не переплачувати за метал
Ливарний припуск — це додатковий шар металу, який передбачають на поверхнях виливка для подальшого видалення під час токарної, фрезерної, розточувальної або іншої механічної обробки. Його завдання — компенсувати нерівності поверхні, відхилення геометрії та забезпечити отримання необхідного номінального розміру готової деталі.
Для замовника, який планує лиття сталі на замовлення, правильне призначення припусків безпосередньо впливає на собівартість. Зайві міліметри означають не лише більшу масу виливка, а й додатковий машинний час, зношування різального інструменту та навантаження на обладнання.
Що таке ливарний припуск і навіщо він потрібен
Після формування та охолодження сталевий виливок не є геометрично точною копією готової деталі. На його поверхні можуть залишатися нерівності форми, сліди формувального матеріалу, локальні дефекти, окалина та відхилення, пов'язані з усадкою металу. Тому робочі площини, посадкові місця, отвори та поверхні під ущільнення зазвичай отримують остаточний розмір механічною обробкою.
Припуск не слід плутати з допуском. Припуск — це матеріал, який планується видалити. Допуск — допустимий діапазон відхилення фактичного розміру від номінального. Якщо припуск недостатній, верстат може фізично не мати можливості вивести поверхню в потрібний розмір.
Від чого залежить величина припуску
Універсального значення, наприклад «2 або 3 мм на кожну поверхню», для всіх виливків не існує. Припуск визначають з урахуванням конкретної конструкції та технології виготовлення.
- габаритів і маси виливка;
- конфігурації, товщини стінок, ребер та переходів;
- способу формування та необхідної точності;
- положення поверхні у формі;
- усадки, можливого короблення та зміщення стрижнів;
- типу подальшої механічної обробки та необхідної точності деталі.
Чим більший і складніший виливок, тим важливіше врахувати накопичення геометричних відхилень. Для великої корпусної деталі припуск, достатній на невеликій плоскій деталі, може виявитися недостатнім.
Як технологія формування впливає на припуски
Точність лиття залежить від конструкції форми, якості модельного оснащення, стрижнів, формувального процесу та стабільності виготовлення серії. Ручне формування і автоматизовані процеси можуть давати різні рівні повторюваності геометрії. Окрему увагу приділяють деталям зі стрижнями: навіть невелике зміщення стрижня здатне змінити товщину стінки або положення отвору.
Під час охолодження метал стискається. Нерівномірне охолодження різних ділянок може спричинити короблення. Якщо модель або технологія не враховують усадку, фактичне положення поверхні після лиття може відрізнятися від розрахункового. Припуск має компенсувати прогнозовані технологічні відхилення, а не бути «запасом на всяк випадок».
Надмірний і недостатній припуск: обидва варіанти збільшують витрати
Занадто великий припуск здається безпечним рішенням, але створює додаткове навантаження на весь виробничий ланцюг. Потрібно розплавити більше металу, отримати важчий виливок, а потім видалити зайвий матеріал.
- збільшується тривалість циклу CNC-обробки;
- зростає витрата фрез, різців і пластин;
- підвищується навантаження на шпиндель та інструмент;
- збільшується кількість стружки та витрати на її утилізацію;
- зростає собівартість кожної деталі серії.
Недостатній припуск небезпечний інакше: після чорнової обробки на окремій ділянці може залишитися ливарна кірка або дефект, а подальше зменшення розміру призведе до виходу за креслення. У такому випадку деталь може потребувати ремонту або стати браком.
Чому зайвий метал — це ще й зайвий машинний час
Оцінювати припуск лише за масою неправильно. Основна частина витрат часто виникає вже на верстаті. Якщо додатковий шар металу має бути видалений з великої площі, різниця в кілька міліметрів перетворюється на значний обсяг стружки.
Наприклад, візьмемо умовний сталевий виливок масою 100 кг. Нехай сумарна площа поверхонь, які фрезеруються, становить 0,8 м². Збільшення припуску лише на 3 мм дає додатковий обсяг матеріалу: 0,8 × 0,003 = 0,0024 м³. За умовною густиною сталі 7850 кг/м³ це приблизно 18,8 кг металу, який доведеться видалити.
Якщо верстат знімає цей додатковий обсяг із середньою продуктивністю 8 кг/год, тільки на видалення зайвого металу припаде близько 2,35 години. Для партії у 50 деталей це вже понад 117 годин машинного часу. Реальна тривалість залежатиме від верстата, інструменту, твердості сталі, глибини різання та траєкторії, але приклад добре показує масштаб проблеми.
Які поверхні залишають литими, а які потрібно обробляти
Не кожна поверхня деталі потребує механічної обробки. Залишати литими доцільно поверхні, для яких шорсткість, точність і геометричні відхилення, отримані після лиття, відповідають функціональним вимогам.
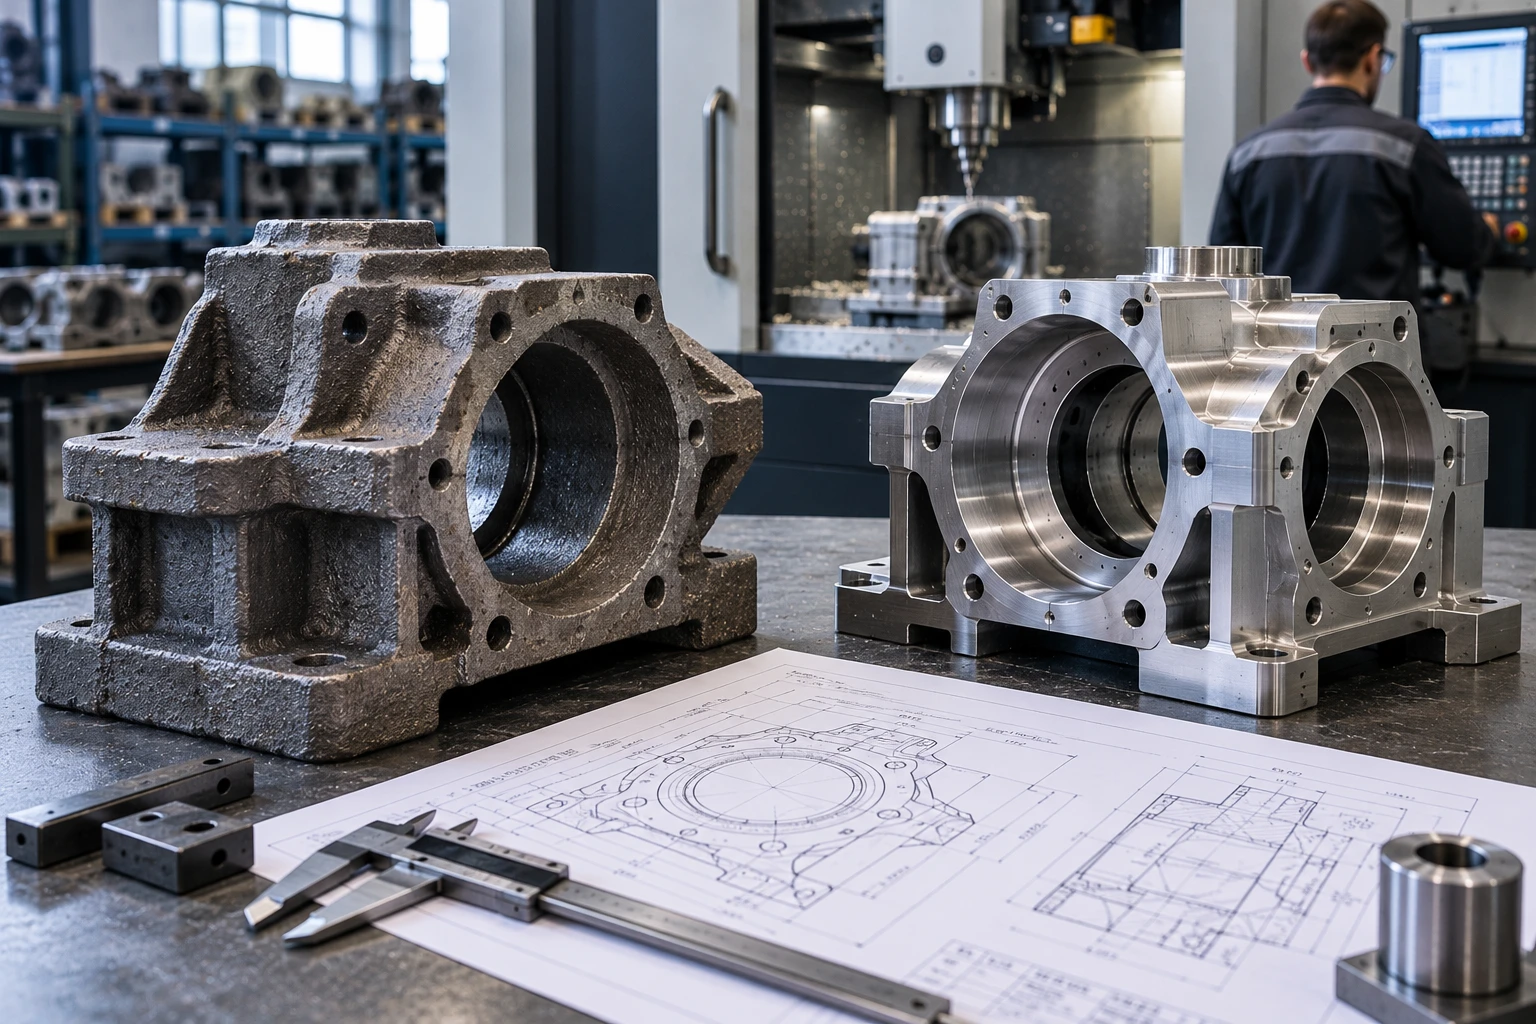
Механічна обробка зазвичай потрібна для посадкових площин, баз, точних отворів, різьб, поверхонь під підшипники та ущільнення, а також ділянок із жорсткими розмірними допусками. Правильне розмежування литих і оброблюваних поверхонь дозволяє суттєво скоротити машинний час.
5 ознак неправильно призначених припусків
- На кресленні однаковий припуск призначений для поверхонь із принципово різною точністю лиття.
- Не враховано можливе зміщення стрижня або короблення великої деталі.
- Після чорнової обробки регулярно залишаються ділянки ливарної поверхні.
- Верстат видаляє значний обсяг металу там, де готовій деталі потрібен лише невеликий шар.
- При переході від одиничних деталей до серії з'являється нестабільність розмірів і вихід за межі допусків.
Що технолог і конструктор повинні погодити до запуску моделі
- які поверхні залишаються литими, а які підлягають обробці;
- номінальні розміри, допуски та технологічні бази;
- величину припусків для кожної групи поверхонь;
- матеріал і прогнозовану усадку;
- положення стрижнів, площину рознімання та критичні розміри;
- тип подальшої CNC-обробки та спосіб базування;
- контрольні точки й вимоги до готової деталі.
Практичний чек-лист перед виготовленням модельного оснащення
Перед передачею моделі у виробництво варто послідовно перевірити:
- Визначені всі поверхні, які потребують механічної обробки.
- Для кожної з них призначений обґрунтований припуск.
- Припуск не плутають із допуском готової деталі.
- Враховані усадка, короблення та можливе зміщення стрижнів.
- Перевірено вплив габаритів і конфігурації виливка.
- Визначені технологічні бази для CNC-обробки.
- Оцінено не тільки масу зайвого металу, а й машинний час його видалення.
- Конструктор і технолог погодили модель до початку виготовлення оснащення.


